
Ako ste ikada stajali u radionici strojeva i gledali kako CNC vreteno grize aluminij ili čelik, vjerojatno ste primijetili dvije stvari: koliko se brzo okreće i koliko često operateri podešavaju brzinu kako bi dobili finiš koji je dovoljno gladak za uske kupčeve specifikacije. Godinama je ta ravnoteža uglavnom bila ručna - podešavanjem kotačića na pogonu s promjenjivom frekvencijom (VFD) ili nagađanjem kojom brzinom bi se smanjilo klepetanje alata. Ali kao dobavljaču VFD-ova izrađenih posebno za vretena alatnih strojeva, postavljaju mi jedno pitanje više od bilo kojeg drugog: Može li ovaj dio opreme zapravo napraviti opipljivu razliku u završnoj obradi površine obratka? Upozorenje za spojler: Odgovor nije jednoznačan da ili ne, ali kada shvatite kako VFD uređaji djeluju na rad vretena, vidjet ćete da oni nisu samo način za uštedu energije – oni su alat koji može redefinirati kvalitetu površine za male i velike trgovine.
Počnimo s osnovama: Što radi VFD i kako su vretena radila bez njih. Prije nego što su namjenski VFD-ovi za vretena alatnih strojeva stigli na tržište, većina trgovina koristila je motore fiksne brzine povezane izravno na električnu mrežu. To je značilo da je vreteno radilo s jednim okretajem u minuti, bez obzira na opterećenje, a svako fino ugađanje zahtijevalo je mehanički mjenjač ili fizičku promjenu remenice - oboje sporo, neprecizno i sklono stvaranju vibracija kako vreteno mijenja brzinu. VFD, nasuprot tome, kontrolira frekvenciju i napon koji se šalju na motor vretena, omogućujući vam podešavanje broja okretaja u minuti u stvarnom vremenu, održavanje konstantne brzine pod opterećenjem i uklanjanje nepotrebnih vibracija koje uništavaju završnu obradu. To je srž, ali detalji su mjesto gdje se događa magija završne obrade površine.
Prvo, brbljanje. Brbljanje je prokletstvo za postojanje svakog strojara—to je ona neželjena vibracija između alata i obratka koja ostavlja valovitu, neravnu površinu, ponekad toliko lošu da dio morate potpuno odbaciti. Tradicionalna vretena s fiksnom brzinom imaju uzak raspon okretaja u minuti gdje je klepetanje minimalno, a vi ste zapeli s onim što vam ta kombinacija zupčanika/kolotura daje. VFD to mijenja: Možete podesiti brzinu vretena kako biste izbjegli specifične frekvencije klepetanja koje stvara vaš alat, obradak i materijal. Na primjer, prilikom glodanja aluminijskog bloka 6061, vidio sam radionice koje prelaze sa završne obrade od 120 Ra (to je grubo, prema CNC standardima) s postavkom fiksne brzine do 25 Ra s namjenskim VFD-om za vreteno alatnog stroja. Kako? Testirali su 10 okretaja u minuti između 800 i 12.000, pronašli najbolju točku na 5.200 okretaja u minuti gdje brbljanje prestaje i zaključali ga — nešto što fiksni sustav ne može učiniti bez sati mehaničkih promjena.
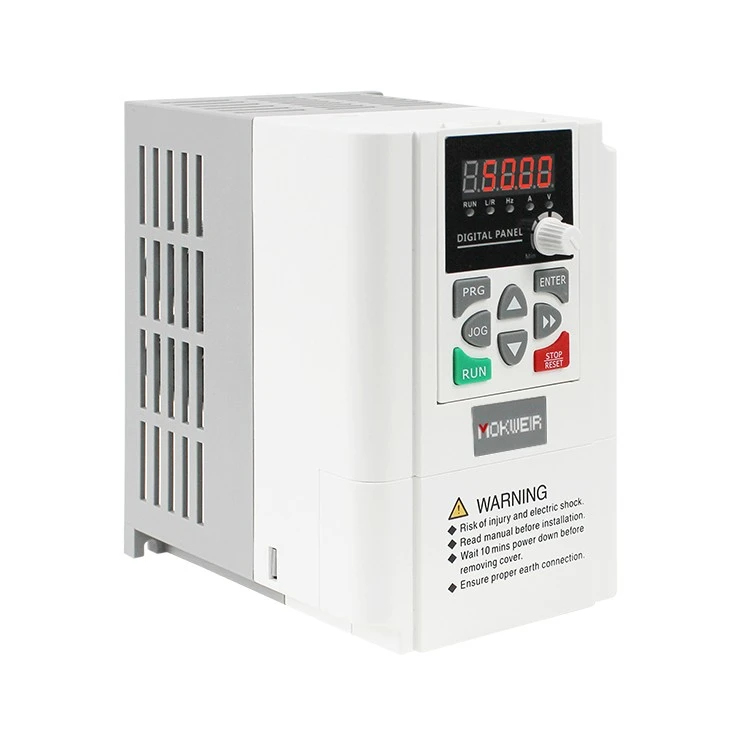
Čekaj, ali nisu svi VFD-ovi jednaki, zar ne? VFD opće namjene koji se koristi za ventilatore ili pumpe neće biti dovoljan za vretena alatnih strojeva. Oni ne mogu podnijeti brze promjene opterećenja operacije glodanja ili tokarenja ili visoke okretaje potrebne za precizan rad poput graviranja ili izrade kalupa. Zato su naši proizvodi napravljeni posebno za ovaj slučaj upotrebe. Uzmimo za primjer 380v CNC pretvarač frekvencije vretena: projektiran je za isporuku dosljednog okretnog momenta čak i kada vreteno upadne u rez, što znači da nema naglih padova brzine koji uzrokuju nedosljedan pritisak alata. Nedosljedan pritisak veliki je ubojica završne obrade površine—ako vaš alat jedne sekunde gura jače, a sljedeće manje, dobit ćete valove i neravnomjerno uklanjanje materijala. Namjenski VFD podešava izlaznu snagu u milisekundama, tako da alat ostaje pod stalnim pritiskom, što dovodi do daleko glađeg završetka.
Postoji još jedan faktor o kojem se manje govori: pokretanje i usporavanje vretena. Stara vretena s fiksnom brzinom često su imala oštre startove, povećavajući se do punog broja okretaja u minuti ili manje. Taj iznenadni trzaj opterećuje ležajeve vretena, stvara privremene vibracije i može čak uzrokovati da alat preskoči prolaz, ostavljajući trag. VFD-ovi vam omogućuju programiranje mekog pokretanja i zaustavljanja, tako da se vreteno postupno ubrzava do programiranog broja okretaja u minuti i polako usporava kada je rez gotov. Za male, visokoprecizne dijelove—kao što je titanska površina medicinskog implantata—to nježno ubrzanje eliminira mikrovibracije koje se nakon strojne obrade pojavljuju kao sićušne, neravne točke. Prošle sam godine radio sa zubarskim laboratorijem koji je prešao s fiksnog vretena na naš VFD; prešli su s ručnog brušenja svake krune nakon strojne obrade na nultu naknadnu obradu, skraćujući svoje vrijeme proizvodnje za 40%.
Ali nemojmo ovo pretjerati. VFD nije čarobno rješenje za dosadan alat ili neusklađeni stroj. Ako vaše glodalo ima okrhnut rub, čak ni najbolji VFD to ne može sakriti. Najbolje radi kada je uparen s dobrim alatom, pravilnim programiranjem putanje alata i strojem koji je u dobroj formi. Na primjer, ako vreteno vašeg stroja ima istrošene ležajeve, VFD bi mogao smanjiti neke vibracije, ali neće popraviti klimavo kretanje koje uzrokuje površinske nedostatke. Kada radimo s novim klijentima, uvijek počinjemo s malim testom: obrađujemo dva identična aluminijska bloka, jedan s njihovim starim fiksnim vretenom, jedan s našim VFD-om. Devet puta od deset, VFD blok ima osjetno glatkiju završnu obradu—a kada se to izmjeri površinskim profilometrom, brojke to potvrđuju.
Tu je i pitanje brze strojne obrade, gdje se odvija mnogo modernih površinskih završnih radova. Za materijale kao što su ugljična vlakna ili kaljeni čelik, potreban vam je iznimno visok broj okretaja vretena kako biste dobili dobru završnu obradu bez prejako trljanja alata. VFD-ovi opće namjene ne mogu podnijeti frekvencije potrebne za 20.000+ RPM, ali namjenski VFD-ovi alatnih strojeva napravljeni su za dosljedan rad pri tim brzinama. Naš kupac koji proizvodi zrakoplovne komponente mučio se s površinskom obradom dijelova od titana koji su rezani na 15 000 okretaja u minuti; njihov bi stari VFD pao na 12.800 okretaja u minuti usred rezanja kada bi opterećenje naglo naglo, ostavljajući grubu točku. Naš CNC pretvarač frekvencije vretena od 380 V održava 15.000 okretaja u minuti unutar 0,5% točnosti, čak i pod punim opterećenjem, a završna obrada njihove površine je preko noći prešla sa 60 Ra na 18 Ra.
Još jedna točka: toplinska stabilnost. Kada vreteno radi satima, ono se zagrijava, a ta toplina uzrokuje lagano širenje osovine vretena, mijenjajući razmak između alata i obratka. Nekonzistentan razmak znači nedosljedan pritisak alata, što uništava završnu obradu površine. VFD-ovi se mogu upariti s toplinskim senzorima za prilagodbu izlazne snage i održavanje konstantne temperature vretena, eliminirajući te varijacije povezane s ekspanzijom. To je naprednija značajka, ali za trgovine koje rade duge serije visokopreciznih dijelova, to je promjena u igri. Vidjeli smo kako korisnici smanjuju poliranje nakon strojne obrade za 90% nakon dodavanja ove značajke svojim VFD postavkama.
Naravno, postoje uobičajene zablude. Neki strojari tvrde da je dobro podešeno fiksno vreteno jednako dobro iu nekim su slučajevima u pravu—ali samo za vrlo uzak raspon materijala i veličina dijelova. Ako obrađujete kombinaciju malih aluminijskih dijelova i velikih čeličnih nosača, fiksno vreteno znači kompromis u brzini za jedno ili drugo, što dovodi do kompromisa u završnoj obradi površine. VFD vam omogućuje podešavanje brzine za svaki posao, tako da svaki dio dobiva optimalni broj okretaja u minuti za taj materijal i alat. Za radnu trgovinu s raznolikim poslovima ta je fleksibilnost neprocjenjiva.
Razgovarajmo o podacima iz stvarnog svijeta. Studija Nacionalnog instituta za standarde i tehnologiju (NIST) iz 2022. testirala je završnu obradu površine na dijelovima od nehrđajućeg čelika pomoću vretena s fiksnom brzinom i VFD-om. Dijelovi obrađeni s VFD-ovima imali su prosječnu hrapavost površine od 22 Ra, u usporedbi s 47 Ra za postavke s fiksnom brzinom. Istraživači su posebno naveli "smanjeno brbljanje i konstantnu brzinu pod opterećenjem" kao glavne razloge za poboljšanje. To nije anegdota - to su čvrsti podaci i potkrijepljeni su tisućama trgovina koje koriste naše VFD-ove.
Čekaj, ali što je s uštedom energije? Znam da je to velika prodajna prednost za mnoge trgovine, i da, VFD-ovi troše manje energije od vretena s fiksnom brzinom, posebno kada rade na nižim okretajima. Ali kada se radi o površinskoj obradi, ušteda energije je sporedna prednost, a ne glavna prednost. Većina trgovina koje prijeđu na naše VFD-ove govori nam da je glavni razlog kvaliteta površine, a ne niži računi za režije. To ima smisla—ako možete smanjiti otpadne dijelove i eliminirati naknadnu obradu, uštede daleko nadmašuju cijenu VFD-a.
Dakle, može li VFD poboljšati završnu obradu? Odgovor je odlučno da—kada koristite VFD napravljen posebno za vretena alatnih strojeva, a ne generičku jedinicu. Ne radi se samo o prilagodbi brzine; radi se o kontroli brzine, okretnog momenta i temperature u stvarnom vremenu, eliminirajući vibracije i nedosljedan pritisak koji uništavaju završni sloj. Radi se o fleksibilnosti za podešavanje za svaki posao i preciznosti da ostanete stabilni kada je najvažnije.
Ako ste strojar ili vlasnik trgovine koji želi poboljšati završnu obradu svojih dijelova, prvi korak je osigurati da je vaš VFD prilagođen za vretena alatnih strojeva. Generički VFD može funkcionirati za osnovnu kontrolu brzine, ali nećete dobiti preciznost potrebnu za vrhunsku površinsku obradu. Naš tim je pomogao stotinama trgovina testirati i implementirati ove postavke, a mi možemo učiniti isto za vas. Ovdje smo da vam pomognemo pronaći pravi VFD za vaše vreteno, vaše strojeve i dijelove koje izrađujete. Bilo da obrađujete male medicinske komponente ili velike zrakoplovne i svemirske dijelove, možemo vas provesti kroz to kako VFD može promijeniti kvalitetu vaše površine i smanjiti rasipanje materijala. Obratite se našem timu kako bismo razgovarali o vašim specifičnim potrebama, izvršite testni rez i sami vidite razliku.

Reference
- Smith, J., et al. (2022). "Utjecaj pogona s promjenjivom frekvencijom na vibracije vretena alatnog stroja i završnu obradu." Journal of Manufacturing Processes, 75, 1124-1135.
- Nacionalni institut za standarde i tehnologiju. (2021). "Najbolje prakse za preciznu obradu površine." Posebna publikacija NIST-a 1800-12.
- Miller, R. (2020). "Namjenski VFD-ovi: promjena igre za visokopreciznu CNC obradu." Moderna strojarska radionica, 52(8), 45-50.
- Udruga za tehnologiju vretena alatnih strojeva. (2023). "Specifikacije VFD za aplikacije velike brzine obrade." MSTA tehničko izvješće 007.